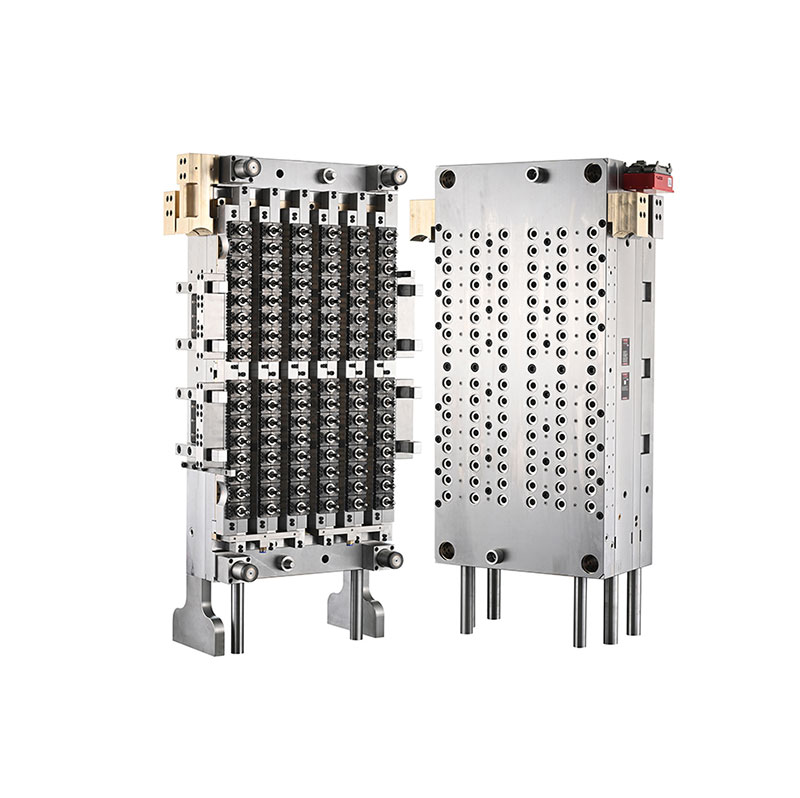
ڈیلونگ30 سال سے زیادہ صنعت کا تجربہ رکھنے والا چین میں مقیم انجیکشن مولڈ بنانے والا، اعلیٰ حجم کی پلاسٹک پیکیجنگ کی تیاری کے لیے درست ٹولنگ حل فراہم کرتا ہے۔ دی96-Cavity 29 25 Neck Pet Preform Mod with Needle Valve Gateپی ای ٹی پریفارم مینوفیکچرنگ کے مطالبے کے لیے ڈیزائن کیا گیا ہے، ایک ہائی کیویٹی لے آؤٹ، ایک کنٹرول شدہ ہاٹ رنر سسٹم، اور مشروبات، خوراک، اور روزانہ کیمیکل پیکیجنگ ایپلی کیشنز کے لیے مستقل پیداوار کی حمایت کرنے کے لیے خودکار پیداواری آلات کے ساتھ مطابقت۔
ایک اعلی کارکردگی والا PET preform مولڈ براہ راست پیداوار کی کارکردگی، جہتی مستقل مزاجی، مواد کے استعمال، اور بوتل کے نیچے کے معیار کو متاثر کرتا ہے۔ ایک 96 کیویٹی کنفیگریشن مینوفیکچررز کو ہر انجیکشن سائیکل میں متعدد پرفارمز تیار کرنے کی اجازت دیتی ہے، جبکہ سوئی والو گیٹ ہاٹ رنر سسٹم انفرادی گیٹس پر پگھلنے کی ترسیل کو کنٹرول کرنے میں مدد کرتا ہے۔ ہم آہنگ نیسٹل انجیکشن مولڈنگ مشینوں اور فائیو سٹیشن روبوٹک آٹومیشن کا استعمال کرنے والے مینوفیکچررز کے لیے، صحیح مولڈ ڈیزائن مستحکم، دوبارہ قابل پیداوار کی حمایت کر سکتا ہے۔ یہ مضمون مولڈ کے کام کرنے والے اصولوں، کلیدی مواد کے انتخاب، انجینئرنگ کے فوائد، انتخاب کے معیار، دیکھ بھال کے تقاضوں، اور اعلی کیویٹی PET پریفارم مولڈ سرمایہ کاری کا جائزہ لینے کے لیے عملی تحفظات کی وضاحت کرتا ہے۔
پی ای ٹی پریفارمز انجیکشن سے مولڈ پرزے ہوتے ہیں جنہیں بعد میں دوبارہ گرم کیا جاتا ہے اور بوتلوں یا دوسرے کنٹینرز میں اسٹریچ بلو مولڈ کیا جاتا ہے۔ ان کے طول و عرض، مواد کی تقسیم، گردن کی جیومیٹری، اور سطح کی حالت تیار شدہ پیکیجنگ کی کارکردگی کو متاثر کرتی ہے۔
ایک 96-کیویٹی مولڈ میں 96 انفرادی کیوٹی پوزیشنز ہوتی ہیں، جس سے ایک مکمل مولڈنگ سائیکل میں مناسب طریقے سے ترتیب شدہ انجکشن مولڈنگ سسٹم 96 پرفارمز بنا سکتا ہے۔ یہ انتظام خاص طور پر ان مینوفیکچررز کے لیے موزوں ہے جو متعدد علیحدہ مولڈنگ مشینوں پر انحصار کیے بغیر خاطر خواہ پیداواری صلاحیت کے خواہاں ہیں۔
29/25 گردن کی تصریح مطلوبہ گردن کے فنش ڈیزائن کی نشاندہی کرتی ہے۔ خریداروں کو آرڈر دینے سے پہلے دھاگے کے درست پروفائل، سگ ماہی کے طول و عرض، بندش کی مطابقت، اور متعلقہ گردن ختم کرنے والی ڈرائنگ کی تصدیق کرنی چاہیے۔ یہ تفصیلات اس بات کا تعین کرتی ہیں کہ آیا تیار شدہ پرفارم مطلوبہ ٹوپی اور بوتل اڑانے کے عمل میں فٹ ہو گا۔
ڈیلونگ کی مصنوعات کی معلومات کے مطابق، یہ مولڈ پانچ اسٹیشنوں والے روبوٹ سسٹم سے لیس نیسٹل انجیکشن مولڈنگ مشینوں کے لیے ڈیزائن کیا گیا ہے۔ خریدار کے مشین ماڈل، پلیٹن کے طول و عرض، انجیکشن کی گنجائش، اور آٹومیشن کنفیگریشن کے خلاف اصل مطابقت کی تصدیق ہونی چاہیے۔
ہائی کیویٹی انجیکشن مولڈنگ میں، پگھلے ہوئے PET کو تمام گہاوں میں یکساں طور پر تقسیم کرنا ایک بڑا انجینئرنگ چیلنج ہے۔ پگھلنے والے درجہ حرارت، دباؤ، بہاؤ کی مزاحمت، یا گیٹ کی کارکردگی میں تغیرات پیشگی وزن، ظاہری شکل، اور جہتی درستگی میں فرق پیدا کر سکتے ہیں۔
سوئی والو گیٹ ہاٹ رنر سسٹم گیٹ کے کھلنے اور بند ہونے کو کنٹرول کرنے کے لیے حرکت پذیر والو پن کا استعمال کرتا ہے۔ سسٹم کو ہر گہا میں پگھلنے کے داخلے کا انتظام کرنے کے لیے انجنیئر کیا گیا ہے اور یہ انجیکشن کے عمل کے ساتھ درست طریقے سے ڈیزائن، دیکھ بھال اور ہم آہنگ ہونے پر گیٹ کے صاف ستھرا علاقوں اور زیادہ مستقل بھرنے میں مدد کر سکتا ہے۔
ڈیلونگ اس ماڈل کے لیے PC-VG سیریز والو گیٹ ہاٹ رنر سسٹم کی وضاحت کرتا ہے۔ حتمی نتائج کا انحصار مجموعی طور پر ہاٹ رنر ڈیزائن، والو پن کی حالت، درجہ حرارت کنٹرول، انجیکشن سیٹنگز، کولنگ پرفارمنس، اور پی ای ٹی رال کی تیاری پر ہے۔ خریداروں کو اپنی اصل آپریٹنگ شرائط کے تحت کارکردگی کی تصدیق کے لیے مولڈ ٹرائل اور نمونے کی جانچ کی درخواست کرنی چاہیے۔
اعلی گہا والے PET پریفارم مولڈ کے لیے مواد کا انتخاب ضروری ہے کیونکہ انفرادی اجزاء گرمی، دباؤ، رگڑ اور بار بار مکینیکل حرکت کے مختلف امتزاج کا تجربہ کرتے ہیں۔ مناسب ٹول اسٹیل اور گرم رنر مواد جہتی استحکام، لباس مزاحمت، اور قابل اعتماد طویل مدتی آپریشن میں مدد کرتے ہیں۔
مندرجہ ذیل جدول اس مولڈ کے لیے ڈیلونگ کے ذریعہ شائع کردہ مواد اور انجینئرنگ کی معلومات کا خلاصہ کرتا ہے۔
| جزو | مخصوص مواد | شائع سختی | انجینئرنگ کا مقصد |
|---|---|---|---|
| گہا اور کور | جرمنی 2316 سٹیل | HRC 42–45; HRC 50-54 تک درستگی سخت | پریفارم جیومیٹری بناتا ہے اور پہننے کی مزاحمت کی حمایت کرتا ہے۔ |
| گردن کی انگوٹھی | جرمنی 2316 سٹیل | HRC 45–50 | گردن ختم اور بندش انٹرفیس بناتا ہے |
| والو پن | جاپان SKD51 سٹیل | HRC 58–60 | گیٹ کھولنے اور بند ہونے کو کنٹرول کرتا ہے۔ |
| گرم رنر نوزل | یو ایس بیریلیم کاپر | ایچ آر سی 37 | نوزل اسمبلی میں گرمی کی منتقلی کی حمایت کرتا ہے۔ |
| کئی گنا پلیٹ | H13 سٹیل | HRC 35–38 | گرم رنر کئی گنا ڈھانچے کی حمایت کرتا ہے |
| بیس پلیٹ | P20 ٹول اسٹیل | HRC 27–32 | سڑنا اسمبلی کے لئے ساختی حمایت فراہم کرتا ہے |
نوٹ: اوپر کی سختی کی قدریں پروڈکٹ کے صفحہ کی شائع کردہ وضاحتوں کی پیروی کرتی ہیں۔ خریداروں کو منظور شدہ تکنیکی دستاویزات میں حتمی مواد کے سرٹیفکیٹس، گرمی کے علاج کی حالت، اجزاء کی وضاحتیں، اور معائنہ کے ریکارڈ کی تصدیق کرنی چاہیے۔
ڈیلونگ 0.003–0.005 ملی میٹر کی مشینی رواداری، 90% تک اجزاء کی تبدیلی، اور L = 100 ملی میٹر پر ±0.0075 ملی میٹر کی پیشگی دیوار کی موٹائی کی متمرکزیت کی بھی اطلاع دیتا ہے۔ یہ اہم تکنیکی تشخیصی نکات ہیں۔ پیداوار کی قبولیت سے پہلے ان کی پیمائش کے طریقوں، معائنہ کے مقامات، اور قبولیت کے معیار پر اتفاق کیا جانا چاہیے۔
96-کیویٹی کنفیگریشن کا بنیادی فائدہ یہ ہے کہ اس کی ہر سائیکل میں کئی پرفارمز بنانے کی صلاحیت ہے۔ مناسب سائز کی انجیکشن مشین، متوازن فلنگ، موثر کولنگ، اور خودکار ہینڈلنگ کے ساتھ جوڑ بنانے پر، یہ ترتیب مینوفیکچررز کو پیداواری منزل کی جگہ کا بہتر استعمال کرتے ہوئے پیداوار بڑھانے میں مدد کر سکتی ہے۔
تاہم، فی گھنٹہ تیار کیے جانے والے قابل قبول پرفارمز کی اصل تعداد سائیکل کے وقت، مشین کی دستیابی، عمل کے استحکام، منصوبہ بند دیکھ بھال، اور مسترد شدہ حصوں کی فیصد پر منحصر ہے۔ اس لیے پیداواری منصوبہ بندی میں صرف گہا کی گنتی کے بجائے تصدیق شدہ ٹرائل ڈیٹا استعمال کرنا چاہیے۔
مسلسل پیشگی وزن، گردن کے طول و عرض، اور دیوار کی موٹائی ڈاؤن اسٹریم اسٹریچ بلو مولڈنگ کے لیے ضروری ہے۔ گہاوں کے درمیان فرق غیر مساوی مواد کی تقسیم، غیر متوازن بوتل کی طاقت، یا مسترد ہونے کی شرح میں اضافہ کا باعث بن سکتا ہے۔
ایک اچھی طرح سے انجنیئر گرم رنر، درست طریقے سے تیار کردہ مولڈ اجزاء، اور متوازن ٹھنڈک ان تغیرات کو کم کرنے میں مدد کر سکتی ہے۔ معمول کے نمونے لینے اور گہا کی شناخت مسائل کا پتہ لگانے کے لیے مفید ہیں اس سے پہلے کہ وہ بڑے پروڈکشن بیچ کو متاثر کریں۔
ڈیلونگ مولڈ کے انجینئرنگ فوائد میں سے ایک کے طور پر ایک قابل تبادلہ گہا کی ساخت کی نشاندہی کرتا ہے۔ بدلنے کے قابل اجزاء ہدف کی دیکھ بھال کو آسان بنا سکتے ہیں کیونکہ ایک پہنا ہوا یا خراب شدہ حصہ پوری مولڈ اسمبلی کو تبدیل کیے بغیر سروس کیا جا سکتا ہے۔
خریداروں کو حقیقی تبادلہ کرنے کے دائرہ کار، اسپیئر پارٹس کی دستیابی، متبادل طریقہ کار، اور جہتی تصدیق کے تقاضوں کی تصدیق کرنی چاہیے۔ یہ تفصیلات دیکھ بھال کرنے والی ٹیموں کو وقت کا تخمینہ لگانے اور مناسب اضافی انوینٹری تیار کرنے میں مدد کرتی ہیں۔
تیز رفتار پریفارم مینوفیکچرنگ انجیکشن کی کارکردگی سے زیادہ پر منحصر ہے۔ روبوٹ کو ہینڈلنگ، کولنگ، پہنچانا، معائنہ، اور نیچے کی طرف اڑانے والے آلات کو مل کر کام کرنا چاہیے۔ مطلوبہ آٹومیشن سسٹم کے ساتھ مطابقت دستی ہینڈلنگ کو کم کرنے میں مدد کرتی ہے اور زیادہ متوقع پروڈکشن ورک فلو کی حمایت کرتی ہے۔
29/25 گردن ختم اور 96-کیویٹی لے آؤٹ اس قسم کے مولڈ کو پیکیجنگ آپریشنز سے متعلق بناتا ہے جس کے لیے کافی مقدار میں PET preforms کی ضرورت ہوتی ہے۔ تیار شدہ بوتل کی موزوںیت کا انحصار گردن کے ڈیزائن، پیشگی وزن، رال گریڈ، بوتل جیومیٹری، اور بھرنے کی مطلوبہ شرائط پر ہے۔
ہر 29/25 گردن کی تکمیل ہر بوتل کی ٹوپی یا فلنگ لائن کے ساتھ قابل تبادلہ نہیں ہوتی ہے۔ مینوفیکچررز کو مولڈ ڈیزائن کا ارتکاب کرنے سے پہلے بندش کی ڈرائنگ، چھیڑ چھاڑ کی واضح خصوصیات، سگ ماہی کی ضروریات، اور قابل اطلاق پیکیجنگ معیارات کی تصدیق کرنی چاہیے۔
ہائی کیویٹی مولڈ کو منتخب کرنے کے لیے صرف گہا کی تعداد یا خریداری کی قیمتوں کا موازنہ کرنے کے بجائے مکمل پیداواری نظام کا جائزہ لینے کی ضرورت ہوتی ہے۔ تکنیکی طور پر موزوں سڑنا مشین، رال، بوتل کے ڈیزائن، پیداواری ہدف، اور فیکٹری میں دستیاب دیکھ بھال کے وسائل سے مماثل ہونا چاہیے۔
اضافی پروڈکٹ کی تفصیلات کے لیے، ڈیلونگ کے 96-کیوٹی 29/25 نیک پی ای ٹی پریفارم مولڈ کا سوئی والو گیٹ کے ساتھ اور اس کے پی ای ٹی پریفارم مولڈ سلوشنز کی وسیع رینج کا جائزہ لیں۔
یہاں تک کہ ایک صحت سے متعلق انجنیئر مولڈ کو مسلسل کارکردگی کو برقرار رکھنے کے لیے باقاعدہ دیکھ بھال کی ضرورت ہوتی ہے۔ 96-کیویٹی سسٹم میں، کئی گہاوں کو متاثر کرنے والا ایک چھوٹا سا مسئلہ کافی تعداد میں خرابی والے حصے پیدا کر سکتا ہے اگر اس کا پتہ نہ چل سکے۔
روک تھام کی دیکھ بھال غیر متوقع وقت کو کم کر سکتی ہے اور اجزاء کی تبدیلی کو مزید پیش قیاسی بنا سکتی ہے۔ مناسب دیکھ بھال کا وقفہ پیداوار کے حالات، رال کے معیار، کام کے اوقات، معائنہ کے نتائج، اور صنعت کار کی سفارشات پر مبنی ہونا چاہیے۔
ایک 96-cavity PET preform مولڈ میں 96 مولڈنگ cavities ہوتے ہیں اور جب تمام cavities صحیح طریقے سے کام کر رہے ہوں تو فی مکمل انجیکشن سائیکل میں 96 preforms پیدا کر سکتے ہیں۔ اصل پیداوار کا انحصار سائیکل کے وقت، مشین کی کارکردگی، اور مصنوعات کی قبولیت کی شرح پر ہوتا ہے۔
29/25 کا عہدہ مطلوبہ گردن ختم کنفیگریشن کی نشاندہی کرتا ہے۔ منتخب کردہ کیپ اور بوتل کے ڈیزائن کے ساتھ مطابقت کو یقینی بنانے کے لیے منظور شدہ انجینئرنگ ڈرائنگ کا استعمال کرتے ہوئے درست طول و عرض اور بند کرنے والے انٹرفیس کی تصدیق کی جانی چاہیے۔
ایک سوئی والو گیٹ سسٹم حرکت پذیر والو پنوں کے ذریعے پگھلنے کے اندراج کو کنٹرول کرتا ہے۔ مناسب ڈیزائن اور عمل کی ترتیبات کے ساتھ، یہ گیٹ کی مستقل مزاجی کو بہتر بنا سکتا ہے، کنٹرولڈ فلنگ کو سپورٹ کر سکتا ہے، اور ہائی والیوم انجیکشن مولڈنگ میں گیٹ سے متعلق بعض نقائص کو کم کر سکتا ہے۔
ڈیلونگ پانچ اسٹیشن والے روبوٹ سسٹم سے لیس نیسٹل انجیکشن مولڈنگ مشینوں کے ساتھ مطابقت کی وضاحت کرتا ہے۔ آرڈر کرنے سے پہلے مشین کے درست ماڈل اور انٹرفیس کے تقاضوں کی تصدیق کی جانی چاہیے، بشمول کلیمپنگ فورس، انجیکشن کی گنجائش، پلیٹ کے طول و عرض، اور آٹومیشن کی تفصیلات۔
شائع شدہ وضاحتیں جوف، کور، اور گردن کی انگوٹھی کے لیے جرمنی 2316 سٹیل شامل ہیں۔ والو پن کے لیے جاپان SKD51 سٹیل؛ گرم رنر نوزل کے لیے بیریلیم کاپر؛ کئی گنا پلیٹ کے لئے H13 سٹیل؛ اور بیس پلیٹ کے لیے P20 ٹول اسٹیل۔ خریداری کی تفصیلات میں حتمی مواد اور سختی کی ضروریات کی تصدیق کی جانی چاہئے۔
مینوفیکچررز کو متوازن گرم رنر درجہ حرارت، مناسب انجیکشن پیرامیٹرز، موثر کولنگ، اور صاف مولڈنگ سطحوں کو برقرار رکھنا چاہیے۔ باقاعدگی سے گہا بہ گہا نمونے لینے اور احتیاطی دیکھ بھال انحرافات کی شناخت میں مدد کرتی ہے اس سے پہلے کہ وہ بڑے پیمانے پر رد کر دیں۔
گردن ختم کرنے والی ڈرائنگ، پیشگی وزن اور طول و عرض، مطلوبہ بوتل کی درخواست، انجیکشن مشین کا ماڈل، پروڈکشن ٹارگٹ، رال کی وضاحتیں، آٹومیشن کی ضروریات، اور ترجیحی ترسیل کا شیڈول فراہم کریں۔ یہ تفصیلات کارخانہ دار کو مطابقت کا جائزہ لینے اور زیادہ درست تجویز تیار کرنے میں مدد کرتی ہیں۔
سوئی والو گیٹ سسٹم کے ساتھ ایک 96-کیویٹی PET پریفارم مولڈ پیکیجنگ مینوفیکچررز کے لیے ایک قیمتی سرمایہ کاری ہو سکتا ہے جو اعلی پیداواری صلاحیت، دوبارہ قابل پرفارم کوالٹی، اور خودکار انجیکشن مولڈنگ آپریشنز کے ساتھ مطابقت کے خواہاں ہیں۔ اس کی طویل مدتی قدر کا انحصار درست انجینئرنگ، مناسب مواد، متوازن فلنگ اور کولنگ، قابل اعتماد مشین انضمام، اور نظم و ضبط کی دیکھ بھال پر ہے۔
ڈیلونگ انجیکشن مولڈ مینوفیکچرنگ میں اپنے تجربے کو ایک پروڈکٹ ڈیزائن کے ساتھ جوڑتا ہے جس کا مقصد اعلی حجم PET پریفارم پروڈکشن کے لیے ہے۔ خریداری کا فیصلہ کرنے سے پہلے، مینوفیکچررز کو تکنیکی ڈرائنگ کا جائزہ لینا چاہیے، مشین کی مطابقت کی تصدیق کرنی چاہیے، اور مولڈ ٹرائلز اور حتمی ترسیل کے لیے واضح قبولیت کا معیار قائم کرنا چاہیے۔
اپنی پروڈکشن لائن کے لیے قابل اعتماد PET preform مولڈ حل تلاش کر رہے ہیں؟ ڈیلونگ سے رابطہ کریں۔آپ کی 29/25 گردن کی خصوصیات، پیشگی ڈیزائن، مشین کی ترتیب، اور آؤٹ پٹ کی ضروریات پر تبادلہ خیال کرنے کے لیے۔ پروڈکٹ کا صفحہ دیکھیں یا تکنیکی تفصیلات اور اپنی مینوفیکچرنگ ضروریات کے مطابق کوٹیشن کی درخواست کرنے کے لیے ہم سے رابطہ کریں۔


